
Actualités
Accueil / Actualités / Nouvelles de l'industrie / Pourquoi l'aluminium forgé 2A12 surpasse les composants moulés dans les applications de contrainte de fatigue
L'alliage d'aluminium 2A12 est devenu un matériau standard pour les pièces structurelles qui doivent résister à des charges répétées. Pourtant, la même composition chimique peut se comporter très différemment selon la manière dont elle est transformée en composant fini. Lorsque l'application est dominée par les contraintes de fatigue, l'aluminium forgé 2A12 surpasse systématiquement les composants moulés de composition nominale similaire. L’écart ne réside pas uniquement dans la chimie des alliages, mais dans la microstructure créée par deux processus de fabrication fondamentalement différents.
Le 2A12 est un alliage d'aluminium corroyé de la série 2xxx, dont le cuivre et le magnésium sont les principaux éléments d'alliage. Il s'agit de l'homologue de la norme nationale chinoise de 2024, un matériau ayant une longue expérience de service dans les structures d'avions, les châssis de véhicules et d'autres composants où le rapport résistance/poids est décisif. Après traitement en solution à environ 495 degrés C, trempe et vieillissement naturel ou artificiel, le 2A12 atteint une résistance à la traction de 440 à 470 MPa et une limite d'élasticité de 280 à 350 MPa, selon l'état et la forme du produit.
Pour les conceptions critiques en fatigue, le rapport élevé résistance à la fatigue/densité confère au 2A12 un avantage sur de nombreuses nuances d'acier. Les pièces mobiles plus légères produisent des charges d'inertie plus faibles, réduisent les vibrations du système et permettent des vitesses de fonctionnement plus élevées. Cependant, le matériau ne livre tout son potentiel que lorsque le processus de fabrication préserve son intégrité interne.
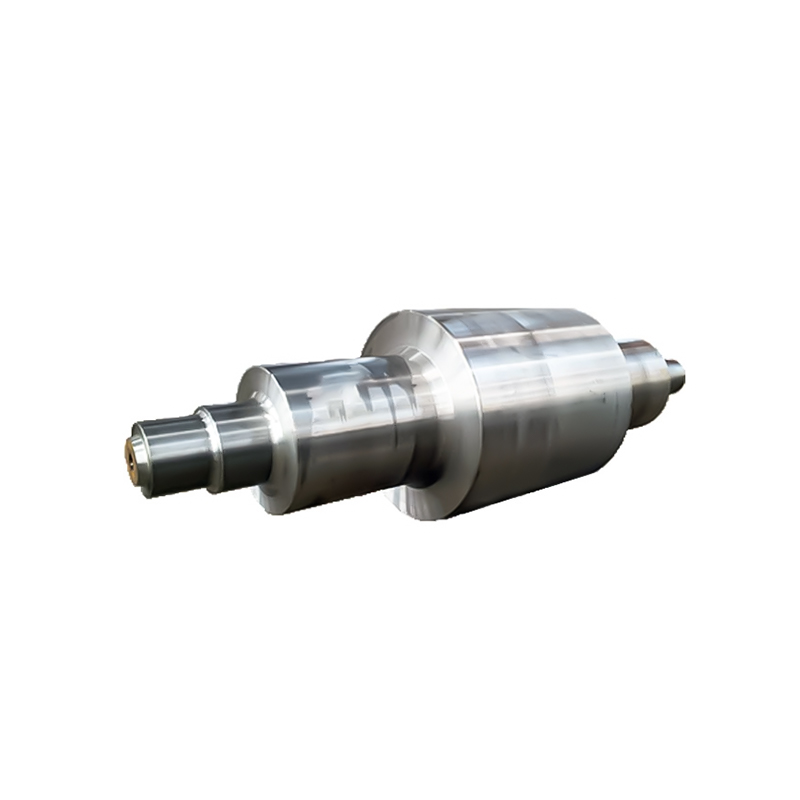
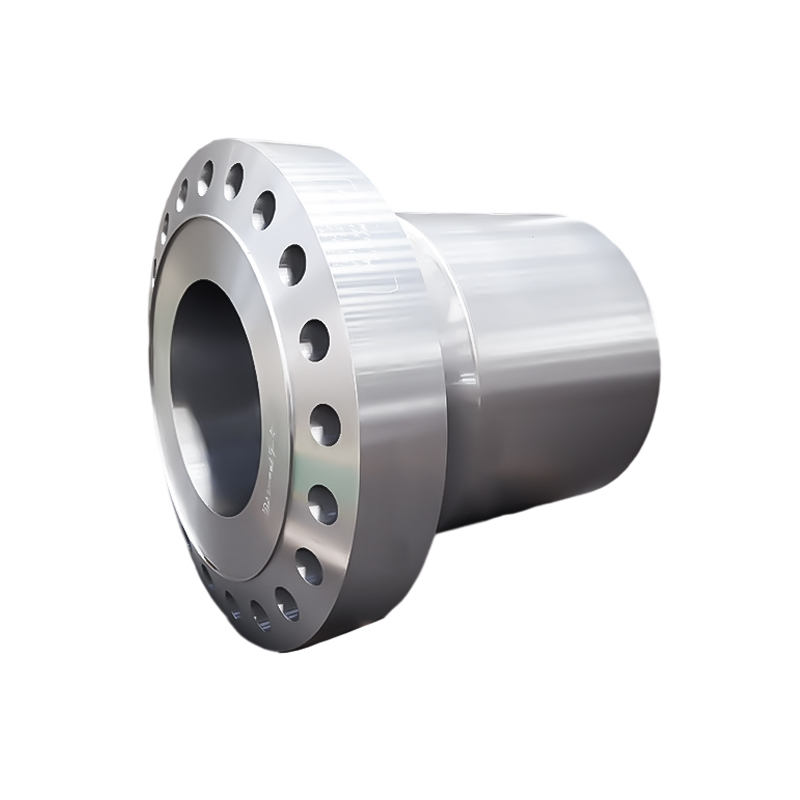
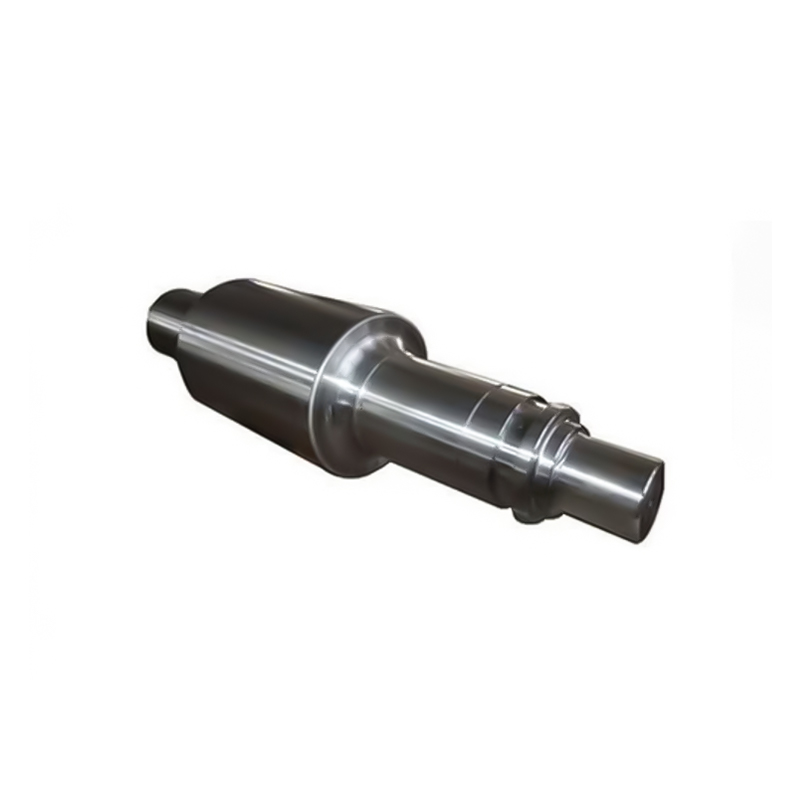
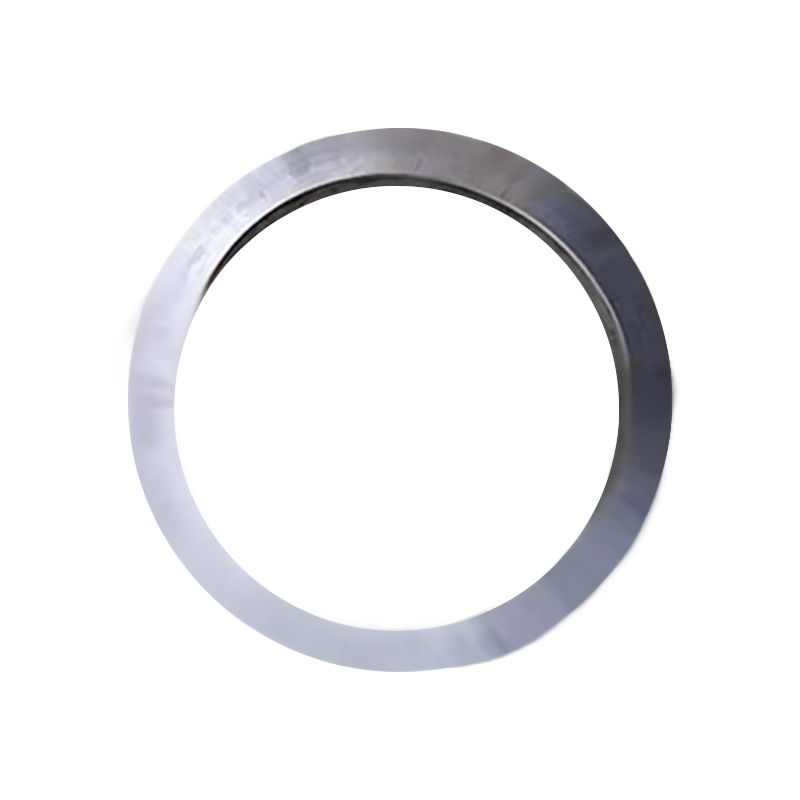 Pièces forgées en alliage d'aluminium 2A12 avec usinage CNC Ces pièces forgées 2A12 offrent une résistance élevée à la fatigue et un rapport résistance/poids favorable, ce qui les rend pertinentes pour les pièces mobiles légères. L'usinage CNC aux dimensions presque finales permet une transition efficace de l'alliage au composant fini. Voir le produit →
Chez Maiterio Intelligent Equipment, le 2A12 est produit sous forme de composants en alliage d'aluminium forgé et fourni avec un usinage CNC à des dimensions presque finales, offrant aux équipes de conception un chemin direct depuis les spécifications de l'alliage jusqu'à la pièce finie.
La coulée forme un composant en versant du métal liquide dans une cavité de moule et en lui permettant de se solidifier. La matière fondue contient des gaz dissous et le retrait qui se produit lors de la solidification peut laisser de la porosité. Dans une structure telle que coulée, les dendrites se développent selon un motif arborescent, les éléments d'alliage se séparent entre les bras dendrites et des films d'oxyde peuvent être piégés à l'intérieur du métal. Ces discontinuités agissent comme des fissures préexistantes lorsque la pièce est soumise à des sollicitations répétées.
Le forgeage déforme le métal solide sous l’effet d’une force de compression. La billette de départ est chauffée jusqu'à un état plastique et travaillée par martelage ou pressage, ce qui brise le squelette dendritique, ferme les vides internes et affine la structure du grain. Étant donné que le métal s'écoule dans la direction de la déformation, les pièces forgées développent un écoulement de grain semblable à une fibre aligné avec le chemin de contrainte principal. La différence globale entre ces deux stratégies de fabrication est abordée plus en détail dans le guide de forgeage par rapport au moulage de l'entreprise.
La rupture par fatigue commence par l'initiation de fissures au niveau d'éleveurs de contraintes microscopiques. Dans un composant coulé, une inclusion de pores ou d'oxyde peut servir de site d'initiation. Une fois qu'une fissure commence, chaque cycle de chargement suivant l'ouvre et la prolonge. La fissure se propage le long du plan interne le plus faible, et dans les coulées, ce plan est généralement proche des limites interdendritiques où coexistent porosité et phases eutectiques fragiles.
Dans un composant 2A12 forgé, la situation est fondamentalement différente. Le processus de travail à chaud ferme les pores, soude les vides internes et aligne les particules de deuxième phase dans le sens d'écoulement des grains. Une fissure superficielle doit alors se propager à travers une structure granulaire dense et allongée, qui absorbe plus d'énergie par cycle et ralentit la croissance. Le résultat est à la fois une limite de fatigue plus élevée et une durée de vie plus longue sous contrainte alternée équivalente.
Les ingénieurs sous-estiment parfois cela car les propriétés de traction statique d'une pièce moulée peuvent sembler acceptables. Mais la durée de vie en fatigue n’évolue pas de manière linéaire avec la résistance à la traction ; il est beaucoup plus sensible aux discontinuités microstructurales. C'est pourquoi deux pièces fabriquées à partir de la même composition 2A12 peuvent différer de 30 à 50 % en termes de résistance à la fatigue simplement parce que l'une a été forgée et l'autre coulée.
Effet de conception typique : les composants forgés 2A12 offrent Résistance à la fatigue 30 à 50 % plus élevée que les composants moulés de composition similaire, avec une dispersion sensiblement plus faible des résultats des tests de fatigue.
Le tableau suivant répertorie les valeurs typiques pour le 2A12 forgé traité thermiquement et pour un alliage d'aluminium moulé de composition nominalement similaire. Les chiffres réels varient en fonction de la taille de la section, du traitement thermique et de la méthode de test, mais la tendance relative est cohérente dans les données publiées.
| Propriété | Forgé 2A12 | Alliage moulé de type 2A12 |
| Résistance à la traction | 440-470 MPa | 300-340 MPa |
| Limite d'élasticité | 280-350 MPa | 180-230 MPa |
| Limite de fatigue à 10 7 Cycles | 140-170 MPa | 75-95 MPa |
| Allongement | 14-20% | 3-8% |
| Niveau de porosité | Essentiellement gratuit | 1-4% en volume |
Les valeurs sont typiques pour un article dans un état de type T4. La limite de fatigue correspond aux essais de flexion en rotation à température ambiante.
Les composants forgés 2A12 apparaissent dans les machines où la contrainte de fatigue est une limite de conception courante plutôt qu'une exception. Trois groupes industriels illustrent clairement cette tendance.
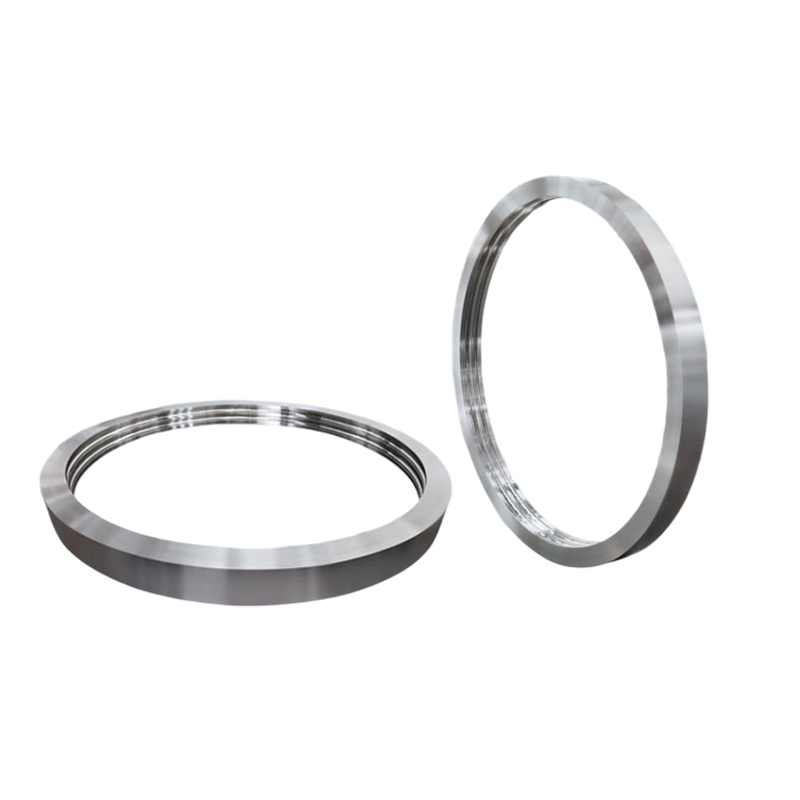
Le répertoire de forgeage d'alliages d'aluminium de la société couvre les modèles 2A12, 5083, 5A06, 6061 et 7075 avec des options pour les processus de matrice ouverte et de laminage en anneaux ainsi que la finition CNC de précision.
La sélection d'une pièce forgée 2A12 pour une application de fatigue-contrainte n'est que la première étape. Les spécifications du marché doivent demander la preuve que le processus de forgeage et l'inspection ultérieure produisent un produit solide et reproductible.
Un fournisseur disposant de ses propres lignes de forgeage, de traitement thermique et d'ateliers CNC peut gérer ces variables dans une seule boucle de qualité et réagir plus rapidement lorsque les tests révèlent un écart.
2A12 est la désignation standard nationale chinoise pour un alliage très proche de 2024 dans le système de l'Aluminium Association. Les principaux éléments, le cuivre et le magnésium, se situent dans les mêmes fourchettes, mais les limites précises d'impuretés peuvent différer. À des fins d'ingénierie, les composants forgés 2A12 sont souvent traités comme équivalents aux pièces forgées 2024 lorsque les données de conception sont correctement converties.
Pour une comparaison simple de la durée de vie en fatigue au même niveau de contrainte, les pièces moulées présentent normalement une durée de vie plus courte et une dispersion plus large. Certains procédés avancés tels que le moulage par compression et le pressage isostatique à chaud ferment la porosité interne, mais ils augmentent les coûts et permettent encore rarement d'obtenir la structure de grain entièrement dense et orientée d'une pièce forgée avec la même marge.
Le traitement en solution et le vieillissement ne peuvent pas fermer les vides internes. L'exposition à haute température peut légèrement modifier la forme des pores et modifier la microstructure environnante, mais le vide demeure. Le pressage isostatique à chaud peut effondrer les pores, mais le processus est coûteux et destiné aux pièces moulées de qualité supérieure.
De nombreuses industries utilisent des facteurs de conception d'environ 2,0 à 2,5 pour la résistance à la fatigue pour les composants forgés et de 3,0 à 4,0 pour les composants coulés lorsque la dispersion n'est pas entièrement quantifiée. Le nombre exact dépend des conséquences de la défaillance, du niveau d'inspection et de la confiance statistique requise.
Le 2A12 n’est pas considéré comme facilement soudable avec les procédés de fusion. L'alliage est sujet aux fissures à chaud et perd de sa résistance dans la zone affectée par la chaleur. Pour les assemblages critiques en fatigue, la fixation mécanique ou les éléments intégralement forgés sont généralement préférés au soudage.
Le stress dû à la fatigue n'est pas un mode de défaillance rare dans les machines modernes ; c'est souvent le facteur limitant caché derrière les temps d'arrêt et les dommages structurels. Les preuves de la métallurgie et de l'expérience en service pointent systématiquement vers la même conclusion : lorsqu'un composant passe sa vie utile sous une charge cyclique, le forgeage est un moyen plus fiable de le produire. L'aluminium forgé 2A12 combine le rapport résistance/poids élevé de l'alliage avec une structure dense, orientée grain et contrôlée par les défauts. Les composants moulés de composition similaire sont pratiques et peuvent être moins chers dans la production en petites séries, mais ils sacrifient la qualité microstructurale qu'exigent les performances en fatigue.
Les concepteurs et les acheteurs qui spécifient des composants forgés 2A12 avec une composition vérifiée, une inspection par ultrasons et un flux de grain contrôlé obtiendront une pièce qui répond aux charges statiques aujourd'hui et continue de répondre aux charges cycliques pendant des années.
No.1317 Gangcheng Road, ville de Daxin, Zhangjiagang, Jiangsu, Chine
WhatsApp :+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]
 Previous